

Faisceaux de câbles sur mesure pour équipements d'emballage alimentaire : conçus pour le nettoyage, les chaînes de traînage et une conception hygiénique
2026-09-30 14:27Faisceaux de câbles sur mesure pour équipements d'emballage alimentaire : conçus pour le nettoyage, les chaînes de traînage et une conception hygiénique
Une usine de conditionnement de fromage aux Pays-Bas nous a envoyé un faisceau de câbles pour une machine de formage-remplissage-scellage en mars. Après huit mois d'utilisation sur une ligne fonctionnant en trois-huit et bénéficiant d'un nettoyage complet à la mousse et au rinçage deux fois par jour, la gaine du faisceau principal avait gonflé jusqu'à environ 1,4 fois son diamètre initial et était si molle qu'on pouvait la marquer avec l'ongle. Deux connecteurs M12 du circuit de chauffage des mâchoires de scellage présentaient une corrosion verte à l'intérieur. Quant au câble que le client avait spécifié comme étant de qualité alimentaire et de couleur bleue, il était noir : le fournisseur avait expédié la pièce industrielle standard, supposant que personne ne s'en apercevrait.
Ils l'ont remarqué. L'usine venait d'échouer à un audit client, faute d'avoir pu présenter le certificat de conformité des matériaux pour un câble installé dans une zone de production alimentaire. Cet échec leur a coûté plus cher que le faisceau de câbles lui-même, même à un prix dix fois supérieur.
L'emballage alimentaire représente la catégorie de travaux de câblage la plus exigeante et la moins bien conçue que nous réalisons. Tout le monde connaît les termes techniques : IP69K, qualité alimentaire, hygiène. Rares sont les demandes de devis qui précisent les produits de nettoyage utilisés, le nombre de cycles de flexion de la chaîne porte-câbles par poste, ou encore les normes (parmi les quatre ou cinq en vigueur) auxquelles la machine doit se conformer. Cet article présente les questions que nous posons avant d'établir un devis.
Ce que cet article aborde :
Que comprend réellement l'équipement d'emballage alimentaire et pourquoi les exigences en matière de harnais diffèrent-elles selon les catégories ?
Les sept facteurs de stress qui endommagent le faisceau électrique d'une machine d'emballage, et la réponse de conception à chacun.
Les cinq familles de circuits à l'intérieur d'une machine d'emballage
Chimie du lavage : effets de chaque agent nettoyant sur chaque matériau de veste
Que signifient concrètement « sans danger pour les aliments » et « conception hygiénique » pour un câble et un connecteur ?
Flexibilité continue, chaînes porte-câbles et torsion : les chiffres qui comptent
Câblage de retour d'information pour servomoteurs, variateurs de fréquence et codeurs
Circuits de sécurité et directives machines qu'ils doivent respecter
Ethernet industriel et IO-Link sur une ligne d'emballage
Sélection des connecteurs pour un environnement de lavage
Comment nous concevons et testons, et les défaillances pour lesquelles nous sommes payés pour les corriger
Un modèle de spécifications que vous pouvez copier dans votre prochaine demande de devis.
Table des matières
Ce que couvre réellement l'équipement d'emballage alimentaire
Pourquoi cet environnement de harnais est-il le plus difficile que nous construisons ?
Les cinq familles de circuits à l'intérieur d'une machine d'emballage
De quoi ont réellement besoin les systèmes de sécurité alimentaire et de conception hygiénique ?
Câblage de retour d'information pour servomoteurs, variateurs de fréquence et codeurs
Comment nous construisons et testons un faisceau d'emballage
Ce que couvre réellement l'équipement d'emballage alimentaire
Les exigences relatives au câblage varient selon les familles de câbles. Si votre demande de devis se contente d'indiquer « machine d'emballage " », le fournisseur ne prend en compte que la moitié des spécifications.
Machines de formage-remplissage-scellage (VFFS et HFFS).Ensacheuses verticales et horizontales. Mouvement continu ou intermittent, grande flexibilité des sections d'alimentation du film et de mâchoires, mâchoires de scellage avec circuits chauffants et thermocouples, et intervalles de lavage courts. C'est l'une des familles les plus exigeantes, car le faisceau mobile est logé à l'intérieur d'une chaîne porte-câbles qui est lavée deux fois par poste.
Thermoformeuses et soudeuses de barquettes.Chauffage par film, circuits de vide et de purge au gaz, barres d'étanchéité. Souvent en atmosphère modifiée à forte humidité. Nettoyage fréquent à la mousse chlorée.
Emballeurs et emballeurs de caisses.Plus mécanique, plus pneumatique, cadences de cycle plus élevées, contraintes de choc plus importantes. Généralement, le nettoyage est moins agressif, ce qui explique pourquoi on sous-dimensionne ces systèmes et pourquoi on s'étonne ensuite de la défaillance du câble au niveau de la tête de prélèvement et de placement par aspiration.
Remplisseuses, capsuleuses, étiqueteuses et peseuses.Zones de contact avec le produit, câblage serré et nombreux petits actionneurs et capteurs sur fils fins. Le principal problème réside dans le risque de pincement des câbles des capteurs et actionneurs lors de la maintenance.
Détecteurs de métaux, inspection par rayons X et trieuses pondérales.Signaux analogiques et numériques de faible niveau dans un environnement électromagnétiquement perturbé, à proximité immédiate de variateurs de fréquence de forte puissance. Le blindage et la mise à la terre constituent l'essentiel du travail.
Palettiseurs et robots de fin de ligne.Torsion continue sur le harnais, chocs importants et longs câbles. Câble résistant à la torsion, et non simplement à la flexion.
Machines d'emballage sous vide et sous film plastique, mélangeurs, lignes de production de pâte et de boulangerie.Lavage intensif, produit collant, produits chimiques agressifs et, dans la vitrine réfrigérée, beaucoup de poussière de farine. La combinaison de poussière et d'humidité pose un problème d'étanchéité plus important que chacun de ces éléments pris séparément.
Zones de lavage versus zones sèches dans une même usine.Il est important de le signaler dès le début : un harnais qui passe d’une zone sèche à une zone de lavage nécessite un traitement adapté aux conditions plus difficiles, et c’est au niveau du point de transition que l’eau s’infiltre.
Pourquoi cet environnement de harnais est-il le plus difficile que nous construisons ?
Nous fabriquons des bornes de recharge, des intérieurs automobiles, des dispositifs médicaux et des systèmes d'automatisation industrielle. L'emballage alimentaire est plus complexe que tous ces produits, en raison de la combinaison de ces contraintes. Une borne de recharge est soumise à une ou deux contraintes à la fois. Une machine d'emballage, quant à elle, fonctionne simultanément sur cinq lignes, trois équipes par jour, et est démontée et remontée par un technicien de maintenance qui dispose de quinze minutes avant la reprise de la production.
| facteur de stress | Ce que cela fait au harnais | Symptômes sur le terrain | Que faisons-nous à ce sujet ? |
|---|---|---|---|
| Nettoyage chimique (alcalin, acide, chloré, acide peracétique) | Gonflement de la gaine, fragilisation, extraction de plastifiant, attaque de l'insert du connecteur | Gaine souple et élargie, ou dure et craquelée ; broches de connexion corrodées | Matériau sélectionné en fonction de la liste chimique réelle, testé par immersion, et non choisi sur la base d'une allégation générique de résistance chimique. |
| Eau chaude haute pression (conditions IP69K) | Eau forcée à travers les joints, infiltration d'eau dans les câbles, eau stagnante dans les boucles basses | Défauts intermittents après chaque lavage, déclenchements du disjoncteur différentiel ou du disjoncteur GFCI | Connecteurs IP69K, sorties de câbles orientées vers le bas, drainage défini, absence de boucles basses dans le cheminement |
| Flexion et torsion continues dans les chaînes de traction | Fatigue des brins conducteurs, rupture du blindage, usure de la gaine contre la paroi de la chaîne | Le câble tombe en panne après 1 à 3 millions de cycles ; signal intermittent qui se répare de lui-même. | Conducteur à brins fins de classe 6, gaine résistante aux chaînes porte-câbles, rayon de courbure minimal imposé, durée de vie testée non estimée |
| Les interférences électromagnétiques (EMI) provenant des variateurs de fréquence et des servoamplificateurs | Courant de mode commun sur les blindages, corruption du signal du capteur et de l'encodeur | Dérive des mesures de poids, faux rejets du détecteur de métaux, défauts d'encodeur aléatoires | Terminaison de blindage correcte (pince à 360°, pas de queue de cochon), acheminement séparé de l'alimentation et du signal, câble VFD avec masse symétrique |
| Variation de température (NEP à 80 °C, congélateur à -30 °C) | Dilatation différentielle, déformation rémanente du joint, défaillance de l'étanchéité après cycles thermiques | Les joints suintent après quelques mois ; le couple terminal se relâche | Matériaux appariés selon la dilatation thermique, joints en silicone ou FKM, cycles thermiques adaptés au profil réel de la machine |
| dommages mécaniques lors du nettoyage et de l'entretien | Câbles écrasés et pincés, connecteurs arrachés, fils cassés à l'intérieur d'une gaine intacte | Zones mortes qui apparaissent après une visite de service | Renforcement du système anti-traction, acheminement protégé, boucles de service suffisamment longues pour ouvrir le panneau sans déconnexion. |
| exigences en matière de sécurité et de traçabilité des aliments | Audits non concluants, certificats de matériel manquants, corps étrangers non détectables | Constat d'audit : un fragment de plastique a été trouvé dans le produit. | Matériaux conformes aux normes de contact alimentaire, détectables pour les métaux le cas échéant, traçabilité complète des matériaux par lot |
Chacune de ces sept lignes se traduit par un poste de coût. Si votre demande de devis n'en mentionne que deux, le devis reçu n'en tiendra compte que pour deux d'entre elles, les cinq autres faisant l'objet d'une réclamation au titre de la garantie ou d'un constat d'audit.
Les cinq familles de circuits à l'intérieur d'une machine d'emballage
Les machines d'emballage possèdent un câblage supplémentaire par rapport à la plupart des équipements industriels, car les lignes de conditionnement alimentaire comportent presque toujours une étape de pesage ou de contrôle. Nous classons chaque schéma selon ces cinq catégories avant d'établir un devis.
| Famille | circuits typiques | Courant / signal | Approche de construction | Là où cela échoue dans une usine d'emballage |
|---|---|---|---|---|
| Distribution d'énergie | Alimentation triphasée des variateurs et des résistances chauffantes, des contacteurs, de l'interrupteur principal, des disjoncteurs, des prises du transformateur | 400/480 V CA, 10–100 A par circuit | Cosse tubulaire en cuivre à brins fins, à couple contrôlé, à marquage de phase, avec protection | Connexions desserrées après les cycles thermiques ; cosses serties avec une matrice inadaptée |
| Mouvement et entraînement | Alimentation du servomoteur, retour d'information de l'encodeur, sortie du variateur de fréquence vers les moteurs, résistances de freinage | 400/480 V CA et rétroaction différentielle de faible niveau | Câble servo avec 4 paires d'alimentation + 2 paires blindées, tension nominale de 600 V ; câble pour variateur de fréquence avec masse symétrique et blindage général | Blindage terminé par un câble en queue de cochon au lieu d'une pince à 360° ; erreurs d'encodeur et courants de roulement |
| Chauffage et thermique | Réchauffeurs de barres d'étanchéité, air chaud, scellage par impulsion, retour d'information par thermocouple ou RTD, régulateurs de température | Jusqu'à 230 V CA, 2–20 A ; signaux du capteur en mV | Isolation haute température côté chauffage, câblage séparé pour la paire de capteurs, dissipateur thermique ou entrefer à la transition | Câble du capteur intégré au câble chauffant — la mesure est stable sur l’établi mais dérive sur la machine |
| Contrôle, sécurité et détection | Arrêt d'urgence, barrières immatérielles, interrupteurs de verrouillage, relais de sécurité, capteurs de proximité et photoélectriques, batteries de vannes pneumatiques | Circuits de commande 24 V CC, circuits de sécurité selon PL d ou PL e | Câblage de sécurité séparé et identifiable ; deux canaux redondants sur les circuits de sécurité ; attaches détectables par détecteur de métaux dans les zones de production | Circuit de sécurité partageant un boîtier de connecteur avec un circuit de commande — une seule infiltration d'eau met hors service les deux canaux |
| Réseau et IHM | Réseau dorsal EtherCAT / PROFINET / EtherNet/IP, maîtres et périphériques IO-Link, panneau IHM, E/S distantes | 100 Mbit/s à 1 Gbit/s ; liaison E/S à 230,4 kbit/s | Paires à impédance contrôlée, géométrie des paires appariées via connecteurs, M12 à codage X pour Ethernet | Connecteur RJ45 standard dans une cloison à l'intérieur d'une zone de lavage ; sections d'épissure non torsadées ; catégorie de câble non conforme au protocole |
C'est au niveau des systèmes de mouvement que réside le risque technique. Au niveau des réseaux, on observe des pannes intermittentes et difficiles à reproduire. Au niveau des systèmes de chauffage, les erreurs peu coûteuses sont fréquentes. Et au niveau de la sécurité, une erreur qui n'est plus couverte par la garantie devient un risque de responsabilité.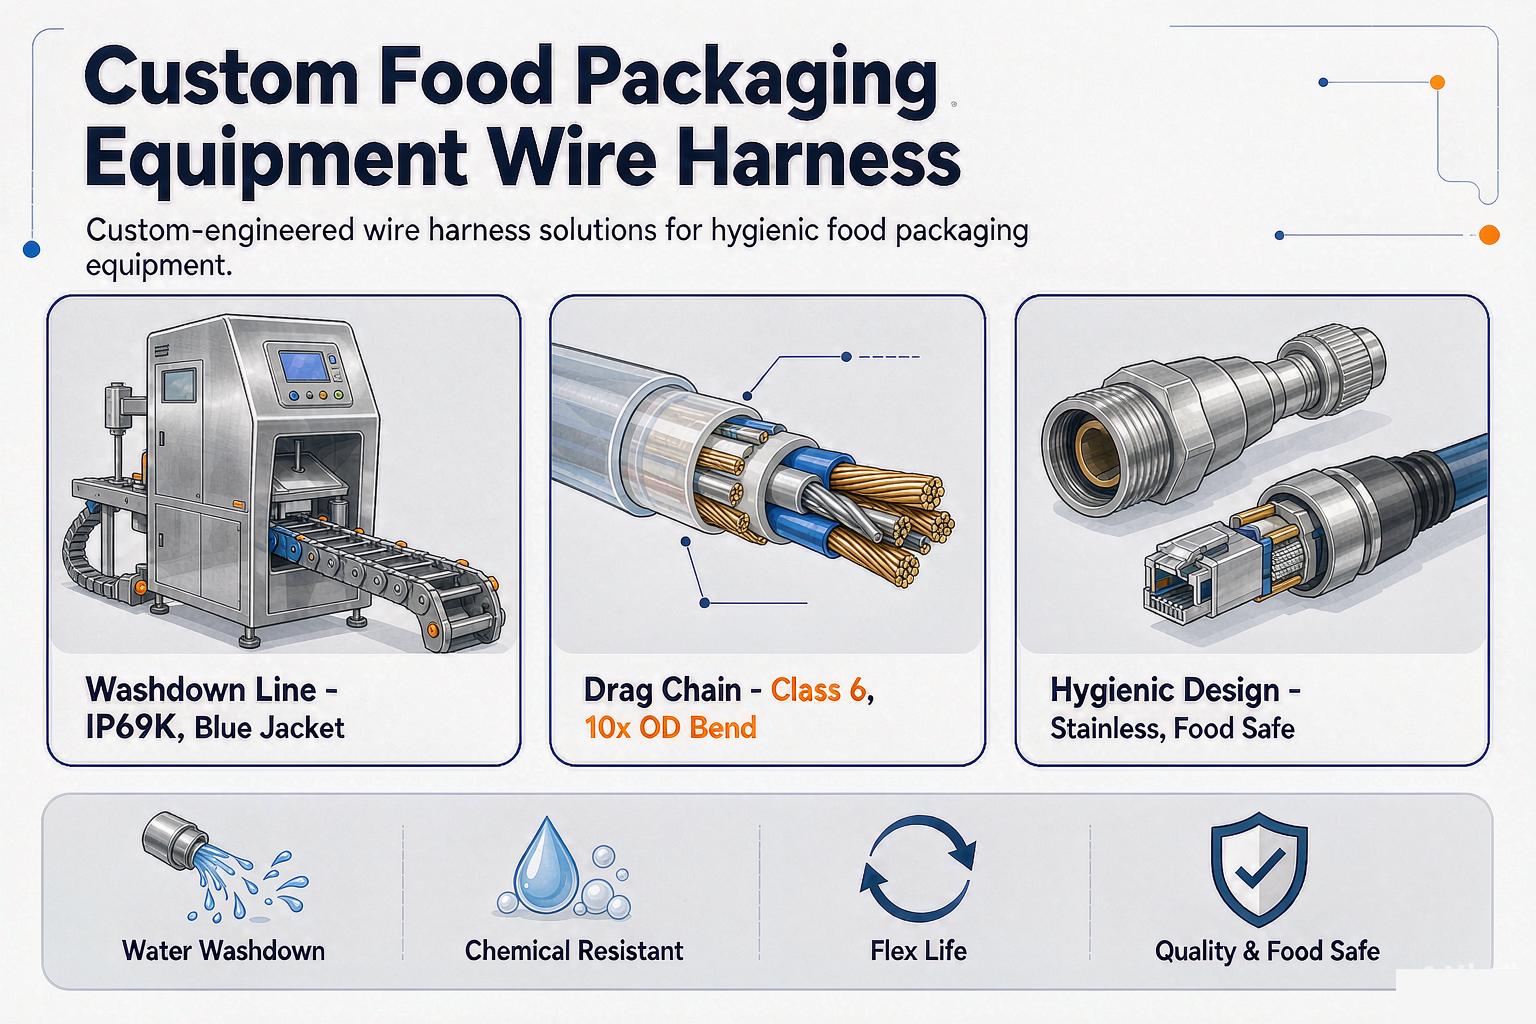
Produits de lavage vs matériau de la veste
Voici le tableau que nous renvoyons avec presque toutes les demandes de devis pour emballages alimentaires, car une enveloppe résistante aux produits chimiques sans liste de produits chimiques n'est pas une spécification.
Demandez à votre équipe d'assainissement les produits et concentrations exacts utilisés sur cette ligne. Pas la catégorie : les produits, la concentration, la température et le temps de contact. Comparez ensuite avec les données suivantes :
| matériau de la veste | Alcalin (NaOH, pH 11–13, 60–80 °C) | Acide (nitrique/phosphorique, pH 2) | Chloré (NaOCl, 100–200 ppm) | Acide peracétique (100–2000 ppm) | Chaîne de traînée à froid | Note pratique |
|---|---|---|---|---|---|---|
| PVC | Pauvre | Pauvre | Pauvre | Pauvre | Équitable | C'est le produit le moins cher, et c'est pourquoi nous obtenons la plupart de nos contrats de réparation. Il provoque l'extraction de plastifiants et la fragilisation. Ne pas utiliser sur une machine d'emballage. |
| Polyuréthane (PUR) | Bien | Équitable | Équitable | Équitable | Excellent | Le matériau de prédilection pour les chaînes porte-câbles. Vérifiez la qualité spécifique : les formulations de PUR varient considérablement en termes de résistance à l’hydrolyse et à l’eau chaude. |
| TPE / TPE-V | Bien | Bien | Équitable | Bien | Très bien | Bon équilibre pour les conduites de lavage. Vérifiez les performances à l'eau chaude et au chlore avec la qualité indiquée par le fournisseur. |
| Silicone | Bien | Équitable | Équitable | Pauvre | Équitable | Excellente plage de températures et bonne flexibilité à froid. Mauvaise tenue avec l'acide peracétique et faible résistance mécanique. Risque de contamination dans certaines usines agroalimentaires ; se renseigner avant de considérer son utilisation comme acceptable. |
| FEP / PTFE | Excellent | Excellent | Excellent | Excellent | Pauvre | Chimiquement efficace à presque tous les égards, ce matériau est rigide, coûteux et peu pratique pour une chaîne porte-câbles. Il est généralement surtressé en acier inoxydable pour résister à l'abrasion. |
| XLPO / polyoléfine réticulée | Bien | Bien | Bien | Équitable | Passable à bon | Couramment utilisé dans les environnements chimiques et de lavage. Vérifiez la flexibilité avant de l'intégrer à une chaîne. |
| ETFE | Excellent | Excellent | Excellent | Excellent | Pauvre | Paroi mince et résistante, plus flexible que le FEP, mais ne convient pas aux chaînes porte-câbles. Idéale pour les câbles de capteurs en environnements agressifs. |
Deux choses qu'il convient de dire clairement.
Un:Les évaluations ci-dessus sont relatives et ne constituent pas une garantie. Elles dépendent de la concentration, de la température, du temps de contact et de la composition exacte du polymère, et non de sa famille. Certains polyuréthanes résistent à 1 000 heures d'immersion dans l'acide peracétique, tandis que d'autres se dégradent en un mois. Avant de nous engager dans un programme d'utilisation, nous testons les matériaux candidats par immersion à la concentration et à la température réelles de l'usine, et nous conservons les échantillons.
Deux:L'attaque chimique n'est pas le seul mécanisme de défaillance. Une gaine peut être parfaitement résistante aux produits chimiques et néanmoins présenter une défaillance si l'eau de lavage s'infiltre par le connecteur ; la panne est alors d'ordre électrique et non matériel. Le tableau ci-dessus décrit la gaine, mais ne mentionne pas les connexions, or c'est au niveau des connexions que l'on observe la plupart des défaillances.
De quoi ont réellement besoin les systèmes de sécurité alimentaire et de conception hygiénique ?
La mention « qualité alimentaire » sur la fiche technique d'un câble n'a pas de signification juridique unique. Elle signifie généralement que le matériau de la gaine figure sur une liste positive et que le fabricant dispose d'une attestation. Il s'agit d'un point de départ, et non d'une garantie de conformité.
Selon l'endroit où votre machine est installée, vous êtes probablement confronté à une combinaison de ces éléments :
FDA 21 CFR 177.2600pour les articles en caoutchouc destinés à un usage répété, et21 CFR 177.1520pour les polymères d'oléfines, plus21 CFR 178.3297pour les colorants. Ce sont les bases, au niveau des matériaux, d'une allégation de contact alimentaire aux États-Unis.
Règlement (UE) 1935/2004comme cadre, avecRèglement (UE) n° 10/2011pour les matières et articles en plastique, etUE 2023/2006pour les bonnes pratiques de fabrication des matériaux en contact avec les aliments.
3-A Normes sanitaires, largement spécifiée dans les usines laitières et, plus généralement, dans les usines alimentaires américaines, couvrant la conception et la nettoyabilité, et pas seulement les matériaux.
Lignes directrices EHEDGpour une conception hygiénique et une facilité de nettoyage, ce qui est généralement de là que proviennent les exigences au niveau de la machine dans les usines européennes.
EN 1672-2pour l'hygiène des machines alimentaires, ce à quoi un constructeur de machines doit se conformer et qui se répercute sur les composants que vous spécifiez.
Exigences du fournisseur émanant de l'usine elle-même.Détection des métaux, code couleur, contrôle des corps étrangers : il ne s’agit pas de normes, mais ce sont ces éléments qui entraînent des anomalies lors des audits, et leur mise en conformité est gratuite si vous les connaissez à l’avance.
Il en découle quelques exigences pratiques que nous intégrons de série au faisceau de câbles lorsque le client nous indique que la machine fonctionne dans une zone de contact alimentaire :
Vestes bleues là où l'usine utilise la convention bleue.Le bleu est la norme dans l'industrie pour les composants non alimentaires afin qu'ils soient bien visibles au contact des aliments et de l'acier inoxydable, et qu'un fragment soit facilement repérable. Si l'usine spécifie du bleu, expédiez du bleu. N'expédiez pas de noir en prétendant qu'il s'agit du même câble.
Composants détectables par métaux, pour lesquels l'usine effectue un contrôle par détecteur de métaux ou par rayons X sur le produit final.Attaches, clips et joints avec remplissage détectable. Cela coûte un peu plus cher et élimine toute une catégorie de risques liés aux corps étrangers.
Pas de pièges, pas de crevasses, pas de rebords horizontaux.C’est l’aspect hygiénique de la conception, et cela s’applique au faisceau : cheminement des câbles qui ne crée pas de point bas où l’eau pourrait se retenir, connecteurs montés de manière à permettre l’écoulement, joints qui sont posés plutôt que comprimés.
Traçabilité complète des matériaux.Lorsque l'auditeur demande le certificat de conformité du câble utilisé en zone alimentaire, vous devez pouvoir le fournir en indiquant le numéro de lot. Nous assurons la traçabilité depuis le lot de câbles, et le dossier de documentation est livré avec le faisceau.
Nous ne sommes pas un organisme de certification de sécurité alimentaire. Nous utilisons les matériaux conformes, conservons la documentation et indiquons dans le DFM les points que nous estimons susceptibles d'être examinés par un auditeur.
Flexion continue, chaînes de traînée et torsion
C'est là que se concentrent l'argent et l'ingénierie, et c'est là que de nombreux câbles industriels se révèlent, mine de rien, inadaptés.
Une machine d'emballage à chariot mobile (comprenant un ensemble de mâchoires, une tête de prélèvement et de placement, et un système d'alimentation de film) achemine son câble à travers un porte-câble (chaîne porte-câbles). Un câble soumis à 30 flexions par minute, trois équipes par jour, cinq jours par semaine, effectue environ 2,4 millions de cycles par an. Les câbles industriels standard ne sont pas conçus pour une telle intensité. Ils sont dimensionnés pour des flexions occasionnelles ou pour une installation statique avec une courbure, la différence résidant dans le câblage du conducteur et le matériau de la gaine.
Ce qui compte, par ordre d'importance :
Classe de câblage des conducteurs.Pour tout élément soumis à des flexions continues, un conducteur de classe 6 à brins fins, ou de qualité supérieure, est recommandé. Un conducteur de classe 5 dans une chaîne porte-câbles finira par céder par fatigue des brins, même si la gaine résiste.
Rayon de courbure — réel, et non nominal.Un câble de chaîne porte-câbles nécessite généralement un rayon de courbure de 7,5 à 10 fois son diamètre extérieur pour une flexion continue, et ce rayon doit être maintenu sur toute sa course, y compris à l'entrée et à la sortie de la chaîne. La plupart des ruptures de câbles de chaîne porte-câbles se produisent au point d'entrée fixe où le câble est fixé et où la courbure se concentre.
Veste anti-abrasion.Dans une chaîne, le câble frotte contre ses voisins et contre la paroi de la chaîne pendant des millions de cycles. Le PUR est généralement la solution. Une gaine choisie uniquement pour sa résistance chimique finit souvent par s'user.
La torsion, qui n'est pas la même chose que la flexion.Un faisceau de câbles pour bras robotisé effectuant une rotation de ±180° par mètre nécessite un câble résistant à la torsion, doté d'une structure à conducteurs multicouches ou groupés. Un câble flexible utilisé dans une application soumise à la torsion cède d'abord au niveau du blindage : celui-ci se rompt, puis le signal devient intermittent avant la coupure de l'alimentation.
Durée de vie du cycle vérifiée par test.Nous assemblons le système et le testons sur un banc d'essai en fonction de la course, de la vitesse et du rayon de la machine, puis nous indiquons le nombre de cycles obtenus. Si un fournisseur vous annonce 10 millions de cycles sans préciser le rayon et la vitesse, il s'agit d'une référence de câble standard, et non de votre application.
Séparation physique à l'intérieur de la chaîne.Les câbles d'alimentation, de servo et réseau situés dans la même chaîne doivent être séparés, ou au moins placés dans des compartiments de chaîne différents. Le fait de les regrouper et de les attacher avec des colliers de serrage est la cause la plus fréquente des problèmes d'interférences électromagnétiques que nous constatons dans les machines d'emballage.
Voici comment nous traduisons le mouvement d'une machine d'emballage en spécifications de câble. Utilisez-le comme point de départ pour votre demande de devis, puis vérifiez-le par un test de cycle à votre course et rayon réels :
| Mouvement dans la machine | Construction de conducteurs | Rayon de courbure minimal (flexion continue) | Veste | Durée de vie du cycle à concevoir pour | Erreur courante |
|---|---|---|---|---|---|
| Routage statique à l'intérieur de l'armoire | Classe 5 bloquée | 4× OD une fois, fixe | Usage général, compatibilité chimique selon la liste de nettoyage | Il ne s'agit pas d'une application flexible | Utiliser des câbles de chaîne porte-câbles partout et payer pour des vélos que vous n'utiliserez jamais. |
| Flexibilité occasionnelle (porte, panneau, accès de service) | Classe 5 bloquée | 4× à 6× DE | Qualité flexible avec de bonnes performances à froid | 10 000 à 100 000 cycles | Sans tenir compte de la flexibilité à froid, le câble qui se plie parfaitement en été se fissure dans un entrepôt frigorifique. |
| Chaîne porte-film, cadence de cycle modérée (alimentation du film, chariot d'indexage) | brin fin de classe 6 | 7,5× OD | PUR, résistant à l'abrasion, chimiquement adapté | 1 à 5 millions de cycles | Fixer le câble de manière rigide à l'entrée de la chaîne afin que la courbure se concentre en un seul point. |
| Chaîne porte-câbles, cadence de cycle élevée (mâchoires d'étanchéité verticales, HFFS haute vitesse) | Classe 6, brin fin, construction en faisceau | 10× OD | PUR, haute résistance à l'abrasion | 5 à 10 millions de cycles | Regrouper le servo et le câble réseau dans le même compartiment et les attacher solidement. |
| Torsion (bras robotisé, chariot rotatif, ±180° par m) | Construction multicouche résistante à la torsion | Conformément aux spécifications de torsion du câble, et non à un rayon de courbure | PUR ou TPE à haute résistance à la déchirure | 1 à 5 millions de cycles de torsion | Utilisation d'un câble flexible. La défaillance se produit d'abord au niveau du blindage, et le symptôme est un signal intermittent avant toute coupure de courant. |
| Flexion et torsion combinées (tête de prélèvement et de placement multi-axes) | paires blindées individuellement, résistantes à la torsion et à la flexion | Conformément aux spécifications du câble, avec un dispositif anti-traction aux deux extrémités | PUR, haute résistance à la déchirure et à l'abrasion | Spécifique au programme ; doit être testé par cycle | On considère que la moins bonne des deux notes est suffisante. Le test de mouvement combiné est différent, et nous le testons combiné. |
| Câble suspendu librement sur une tête mobile (sans chaîne) | Câble fin de classe 6 avec un élément de support si la longueur est importante | Courbure définie par la chaînette propre du câble | PUR, UV et compatibilité chimique | Spécifique au programme | On oublie le poids. Un câble qui pend librement s'affaisse et le point de fatigue se déplace vers la pince supérieure. |
Câblage de retour d'information pour servomoteurs, variateurs de fréquence et codeurs
Le câblage dynamique est la catégorie de faisceaux dont un fonctionnement impeccable en laboratoire engendre des problèmes en production. Trois problèmes spécifiques reviennent sans cesse.
Terminaison du bouclier.La méthode correcte consiste à utiliser un collier de serrage à 360° qui fixe le blindage au châssis de la machine ou au carter d'entraînement sur toute sa circonférence, aux deux extrémités prévues à cet effet. La méthode incorrecte, souvent employée par défaut par les fournisseurs de faisceaux de câbles, consiste à souder un seul fil de masse au blindage et à le raccorder à une borne, le reste du blindage étant coupé. Il s'agit alors d'un fil de raccordement isolé, qui constitue une inductance. À haute fréquence, son effet est quasi nul et le bruit de l'encodeur qu'il était censé éliminer se manifeste par des défauts de position aléatoires.
Construction du câble VFD.Un câble moteur sur un variateur PWM transporte un courant de mode commun sur son blindage. La solution optimale consiste à utiliser un câble VFD à trois conducteurs de phase symétriques et un conducteur de terre symétrique, le tout enveloppé dans un blindage en feuille et tresse, ce dernier étant relié à la terre aux deux extrémités. L'utilisation de trois câbles monoconducteurs séparés et d'un fil de terre est une pratique courante, mais elle est aussi la cause de problèmes de courant de roulement et d'émissions rayonnées dans certaines installations, entraînant un échec aux tests de compatibilité électromagnétique (CEM).
Paires encodeur et rétroaction.Le signal de retour de l'encodeur est un signal différentiel de faible niveau circulant parallèlement au câble d'alimentation à découpage dans la même machine. Il nécessite ses propres paires torsadées blindées, un cheminement dédié et une référence de masse définie. Lorsqu'un câble servo combine alimentation et retour dans une seule gaine (ce qui est courant et acceptable), les paires doivent être blindées individuellement à l'intérieur du blindage global, et leur géométrie doit résister à la terminaison du connecteur. Nous vérifions cela par réflectométrie temporelle (TDR) sur l'assemblage final pour les retours à haute vitesse.
Il faut également tenir compte des contraintes de maintenance lors de la conception. Sur une machine d'emballage, le câble servo est souvent le premier élément débranché par un technicien lorsqu'une articulation bouge. Si le connecteur à cet endroit n'est ni détrompé, ni codé par couleur, ni étiqueté, la machine finira par être mal remontée. Nous ajoutons systématiquement des étiquettes et un détrompage sur les circuits de mouvement et nous vous indiquerons si le plan du client ne le permet pas.
Circuits de sécurité et directives les sous-jacentes
Le faisceau de câbles d'une machine d'emballage comprend les circuits de sécurité, et ces derniers ont une valeur légale. Leur défaillance n'est pas un problème de qualité.
Les exigences auxquelles un constructeur de machines doit généralement répondre :
EN ISO 13849-1pour le niveau de performance des systèmes de contrôle liés à la sécurité — PL d ou PL e pour une machine d'emballage avec une porte de protection ou un rideau lumineux, selon l'évaluation des risques.
EN ISO 13849-2pour la validation, où la documentation du câblage réel est essentielle.
EN 62061 / IEC 61508pour les machines classées SIL, etCEI 61511dans les contextes de processus.
EN 60204-1pour les équipements électriques des machines — couleurs des conducteurs, liaisons de protection, mise en œuvre d'un arrêt d'urgence et exigence que les circuits de sécurité ne soient pas mis hors service par un seul défaut.
EN 1672-2pour l'hygiène des machines alimentaires, ce qui relie la conception électrique aux exigences de nettoyabilité.
Règlement (UE) 2023/1230 relatif aux machines, qui a remplacé la directive Machines pour les nouvelles machines mises sur le marché de l'UE, avec les mêmes objectifs de sécurité fondamentaux et des procédures de conformité mises à jour.
Ce que cela signifie au niveau du harnais, et ce que nous fabriquons :
Les canaux redondants sont maintenus physiquement séparés.Deux canaux de sécurité acheminés dans la même gaine sont acceptables s'ils sont isolés et identifiés séparément. Deux canaux partageant un même bornier constituent un point de défaillance unique. Nous le signalons dans le DFM si le schéma le prévoit.
Conducteurs de sécurité identifiables.Un code couleur ou un marquage uniforme permet au technicien d'identifier les circuits liés à la sécurité sans consulter le schéma. La plupart des usines ont leur propre convention ; nous l'appliquons.
Liaison protectrice vérifiée par mesure.Vérification de la continuité de la liaison entre chaque boîtier conducteur et chaque pièce métallique accessible et la terminaison PE. Mesure effectuée sur chaque assemblage, consignée et livrée avec l'unité.
Circuits d'arrêt d'urgence câblés pour la catégorie applicable, non pas " (pratique)."Circuits normalement fermés, et aucun circuit de sécurité passant par un connecteur qu'un technicien de maintenance peut débrancher pour effectuer un test.
Une documentation qui résiste à un audit.Les rapports d'essais de continuité, d'isolation et de liaison équipotentielle sont traçables jusqu'au lot et à l'opérateur. C'est la réponse à la question de la validation du câblage de sécurité posée par l'auditeur ou l'organisme notifié.
Ethernet et IO-Link sur une ligne d'emballage
Les lignes de conditionnement modernes sont entièrement interconnectées, jusqu'au capteur, et c'est là que se situent les pannes intermittentes. Sur une ligne de conditionnement, une panne réseau est généralement imputée au contrôleur pendant deux semaines avant que quelqu'un ne vérifie le câblage.
EtherCAT, PROFINET, EtherNet/IP, Powerlink, SERCOS.Chaque protocole implique des exigences de câblage différentes. Un câble compatible avec l'Ethernet 100BASE-TX peut ne pas répondre aux exigences de perte de retour et d'impédance d'un protocole déterministe fonctionnant à 100 Mbit/s avec des temps de cycle courts. Choisissez le câble en fonction du protocole, et non en fonction de la norme Ethernet ("Ethernet.").
Codage du connecteur.Le connecteur M12 est codé X pour Gigabit Ethernet, D pour Fast Ethernet, A pour IO-Link et les capteurs, et B pour les anciens réseaux. Brancher un câble codé D dans une prise codée A est une erreur que vous finirez par identifier. Le respect des couleurs et du codage permet d'éviter ce problème.
IO-Link (IEC 61131-9).La spécification autorise un câble non blindé pour une liaison point à point de 24 V, jusqu'à 230,4 kbit/s, sur une distance maximale de 20 m. C'est précisément ce qui explique la popularité d'IO-Link et pourquoi les usines l'utilisent avec un câble de capteur ordinaire, puis s'étonnent de l'échec du téléchargement des paramètres des appareils à 20 m dans une armoire électrique perturbée. Nous utilisons un câble conforme aux spécifications IO-Link, avec la section de conducteur appropriée, même si l'utilisation d'un câble non blindé est autorisée.
Ethernet à paire unique.Les machines d'emballage actuelles utilisent un seul câble (PoDL) pour l'alimentation et les données, ce qui le rend beaucoup plus léger et facilite grandement son passage dans une jonction. Si vous concevez une nouvelle machine, il est important d'en discuter, car l'architecture du faisceau de câbles évolue considérablement.
Discipline de routage.Le câble réseau ne doit pas partager le même compartiment de chaîne que le câble moteur et ne doit pas être parallèle à la sortie d'un variateur de fréquence sur plusieurs mètres. Aux croisements nécessaires, il doit être perpendiculaire.
Vérification.Nous effectuons des tests de continuité et de cartographie des paires sur chaque faisceau de câbles, ainsi que des tests TDR ou de certification sur les faisceaux spécifiés par le client. Un faisceau de câbles qui réussit le test de continuité mais échoue au test d'impédance est le type de faisceau le plus coûteux à dépanner sur le terrain.
Connecteurs pour environnement de lavage
Deux règles. Premièrement, l'indice de protection IP69K d'un connecteur n'est valable que lorsqu'il est correctement connecté à sa partie correspondante. Deuxièmement, l'entrée du câble est le point d'entrée de l'eau, responsable de la quasi-totalité des pannes que nous constatons lors du démontage.
| Famille de connecteurs | Utilisation typique sur une machine d'emballage | Note obtenue en pratique | Que regarder |
|---|---|---|---|
| M8 / M12 circulaire (codé A, B, D, X) | Capteurs, actionneurs, périphériques IO-Link, prises réseau | Indice de protection IP67 à IP69K avec le boîtier et le niveau de protection appropriés. | Un serrage excessif de l'écrou de raccordement risque de fissurer l'insert. Spécifiez un couple de serrage et utilisez une clé dynamométrique. Vérifiez également l'indice de protection de la partie correspondante : une fiche étanche branchée sur une prise standard offre au mieux un indice IP67. |
| Coque en acier inoxydable M12 (V4A / 316L) | Zones de contact avec le produit, lignes à fort passage au lavage | Certifié IP69K, il résiste aux produits chimiques de nettoyage. | La coque est en acier inoxydable et le joint d'étanchéité constitue le point faible. Vérifiez la composition du joint par rapport à votre liste de produits chimiques. |
| Connecteurs servo M23 / M40 | Puissance et retour d'information du servomoteur | Indice de protection IP67 typique ; IP69K avec le boîtier approprié | Alignement des broches lors de l'assemblage. Une broche tordue dans un connecteur M23 à 17 broches nécessite une réparation, et non un réglage. De plus : le blindage doit reposer sur le boîtier, et non sur un contact flottant. |
| Hottes rectangulaires robustes (style Han®, 6B à 24B) | Interfaces de panneaux, connexions de moteurs, cloisons multicircuits | Indice de protection IP65 à IP69K selon le capot, le joint et le presse-étoupe | Le presse-étoupe assure l'étanchéité, et non le capuchon. Un presse-étoupe correctement dimensionné sur un câble de diamètre inadapté ne peut garantir l'étanchéité, ce qui est à l'origine de nombreuses défaillances. Choisissez un presse-étoupe adapté au diamètre réel du câble. |
| 7/8" mini et style Brad Harrison | Équipements d'emballage anciens, groupes de moteurs et de vannes | IP67 typique | Encore très courant dans les usines nord-américaines. Conservez des pièces de rechange et soyez prudent avec les pièces équivalentes : la disposition des rainures de clavette et des contacts diffère selon les fabricants. |
| Connecteur RJ45 industriel dans un boîtier étanche | Interfaces réseau IHM et armoire | IP67 avec le boîtier approprié, IP20 sans | Un connecteur RJ45 standard installé dans une cloison ouverte en zone de lavage est un composant IP20. C'est là le problème. Utilisez un boîtier étanche ou un connecteur M12 à code X. |
| Connecteurs circulaires à baïonnette et à verrouillage par poussée-traction | Outillage à changement rapide, chariots amovibles | IP67 à IP69K à l'état connecté | L'avantage principal réside dans la facilité d'utilisation, mais aussi dans le risque. Vérifiez que le loquet résiste au lavage et aux vibrations, et assurez-vous que le connecteur ne peut pas être branché dans le mauvais sens. |
Un dernier point concernant l'étanchéité, qui ne coûte presque rien : le câble doit entrer dans le connecteur par le haut, ou le connecteur doit être monté de manière à permettre l'écoulement de l'eau, voire les deux. L'eau présente dans une entrée de câble horizontale n'a pas besoin de perforer le joint pour provoquer une défaillance ; il suffit qu'elle stagne jusqu'à ce que le joint se détériore.
Comment nous construisons et testons un faisceau d'emballage
Le processus n'a rien d'exotique. La rigueur réside dans la séquence des tests et dans le fait que nous les considérons comme obligatoires plutôt qu'optionnels.
Examen DFM par rapport au dessin, à la chimie de nettoyage, au nombre de cycles flexibles et à la zone alimentaire.Nous vérifions le dimensionnement des conducteurs, la conformité du matériau de la gaine avec la liste des substances chimiques autorisées, le rayon de courbure de la chaîne porte-câbles, la méthode de terminaison du blindage et la séparation du circuit de sécurité. Ce service est gratuit et disponible en deux jours ouvrables, que nous remportions ou non la commande.
Matériaux sélectionnés et verrouillés avec certificats archivés.Lot de câbles, lot de connecteurs, matériau des joints et des garnitures d'étanchéité, documentation relative au contact alimentaire (le cas échéant). Ces informations sont consignées dans le programme et conservées pendant toute la durée de celui-ci, ainsi que pendant la période d'audit.
Couper, dénuder et sertir sur des outils calibrés.Enregistrement de la hauteur de sertissage par lot. Sertissage à canon fermé pour toutes les terminaisons haute intensité. Aucun sertissage manuel des terminaisons de puissance.
Force de traction sur chaque terminaison à courant élevé et critique pour la sécurité.Il ne s'agit pas d'un échantillon. Trente secondes par terminal, et cela permet de détecter le seul sertissage qui aurait provoqué un arrêt de la ligne.
La terminaison du blindage a été vérifiée par inspection et par mesure sur les circuits de réseau et de rétroaction.Collier de serrage à 360° ou drain à extrémité unique documenté, conformément au plan CEM du client.
Assemblage avec vérification de l'étanchéité au fur et à mesure de la fabrication.Joints en place, presse-étoupes adaptés au diamètre réel du câble, gaines correctement orientées, aucun joint expulsé par un serrage excessif de la coque.
Test électrique à 100 %.Continuité et polarité, résistance d'isolement, rigidité diélectrique des circuits de puissance, continuité des liaisons de protection mesurées sur chaque assemblage. Réflectométrie temporelle (TDR) sur les paires à impédance contrôlée lorsque spécifié.
Validation du programme.Immersion chimique des matériaux candidats à la concentration et à la température réelles de l'usine. Essais de cyclage de la chaîne porte-câbles à la course et au rayon réels de la machine. Cycles thermiques avec les conditions extrêmes de NEP et de congélation. Essai d'étanchéité en position montée. Essai de cyclage du dispositif de décharge de contrainte.
Documents inclus dans l'envoi.Les rapports d'essais, les certificats de matériaux, la carte de traçabilité et la documentation relative au contact alimentaire, le cas échéant, associés au lot.
| Test | Ce qu'il attrape | Appliqué à | Fréquence | Acceptation |
|---|---|---|---|---|
| Continuité et polarité | Broche incorrecte, fil manquant, paire inversée, circuit mal étiqueté | Chaque assemblage | 100 % | Dessin par client |
| Résistance hypop / diélectrique | Défauts d'isolation, contamination, problèmes de fuite | Conducteurs de puissance et de commande vs PE | 100 % | Conformément à la norme EN 60204-1 ou à la valeur spécifique du programme |
| résistance d'isolation | Infiltration d'humidité, isolation insuffisante, veste endommagée | Circuits d'alimentation et de capteurs | 100 % | Spécifique au programme, généralement ≥ 20 MΩ à 500 V CC |
| continuité de la liaison protectrice | Chemin PE à haute impédance, boîtier non relié à la terre, mauvaise terminaison de blindage | Boîtiers, panneaux, blindages, terminaison PE | 100 % | En dessous de la limite du programme, mesuré et enregistré |
| force de traction sur les sertissages | Terminaisons sous-serties ou mal serties | Bornes de courant élevé, de sécurité et de commande | 100 % sur les circuits à courant élevé et de sécurité | Par combinaison de bornes et de fils, conformément à la norme applicable |
| Immersion chimique des matériaux de la chemise et du joint | Gonflement de la chemise, fragilisation, extraction de plastifiant, attaque du joint | Documents de candidature pour le programme | Par programme, et sur tout changement important | Aucune modification dimensionnelle significative, aucune variation de dureté, aucune fissuration ; le test diélectrique est concluant après immersion. |
| test de cycle de chaîne traînée | Fatigue des brins, rupture du blindage, abrasion de la gaine à l'entrée de la chaîne | Câbles de déplacement du chariot et de l'ensemble de mâchoire | Vérification de la conception, en fonction de la course et de la vitesse de la machine | Les cycles réalisés ont été rapportés par rapport aux exigences du programme, avec une marge documentée. |
| essai de cycle de torsion | Rupture du blindage, fatigue des conducteurs dans les harnais de bras robotisés | Assemblages de palettiseurs et de bras robotisés | Vérification de la conception | Cycles atteints conformément aux exigences, aucune discontinuité du blindage |
| Test IP / de lavage en orientation montée | Infiltration d'eau au niveau du connecteur, du presse-étoupe et de l'entrée du câble | Faisceau assemblé tel qu'installé | Vérification de la conception et après toute modification mécanique | Indice de protection IP nominal, testé dans le sens d'installation de la machine. |
| Cyclage thermique avec courant appliqué | Relâchement de la terminaison, déformation rémanente du joint d'étanchéité, erreurs d'ampérage | Circuits d'alimentation et de chauffage | Vérification de la conception | Aucune coupure au-delà de la limite du programme ; aucune dérive de résistance en dehors de la fenêtre |
| Vérification TDR / impédance sur les paires de données | Sections d'épissure non torsadées, discontinuités d'impédance, catégorie de câble incorrecte | EtherCAT, PROFINET, EtherNet/IP, retour d'encodeur | 100 % lorsque spécifié, sinon vérification de la conception | Impédance et perte de retour dans la fenêtre du protocole sur toute la longueur |
| Vérification des composants détectables par métal | Attaches ou clips non détectables dans une zone de produit | Composants utilisés à l'intérieur de la zone alimentaire | Par lot de matériau | Détecté par le détecteur du client à l'ouverture et à la sensibilité spécifiées |
Les testeurs de rigidité diélectrique et de continuité sont étalonnés mensuellement et les résultats sont conservés. Chaque test fait l'objet d'un rapport qui accompagne le faisceau de câbles, avec l'identification de l'opérateur. Non pas parce que nos clients sont difficiles, mais parce que lorsqu'une ligne tombe en panne à 2 heures du matin un dimanche, la différence entre une réparation en une journée et trois semaines de litige tient à la disponibilité des données.
Pannes que nous réparons provenant d'autres fournisseurs
Ce sont des modèles provenant de harnais qui ont été retournés, remplacés ou retirés d'une chaîne d'emballage au cours des dernières années.
La veste a gonflé jusqu'à atteindre un diamètre 1,4 fois supérieur en huit mois.Cas d'une fromagerie néerlandaise. Un câble industriel standard soumis à un cycle de nettoyage biquotidien par mousse et rinçage avec un produit alcalin. Le composé utilisé n'était pas chimiquement adapté à cette concentration et à cette température. Il a été réparé avec une gaine en TPE validée par immersion dans le produit, à la concentration et à la température réelles de l'usine.
Qualité alimentaire, bleu", arrivé noir.Le fournisseur a substitué une pièce industrielle standard sans en informer personne. L'usine a échoué à l'audit. Le problème a été résolu en spécifiant le matériau avec une exigence de certificat et en indiquant la couleur sur le dessin comme caractéristique contrôlée, et non comme une simple note.
Obus de M12 corrodés à l'intérieur.Raccords extérieurs en acier inoxydable, joint d'étanchéité standard intérieur, exposé à une mousse chlorée. Fixation par joint d'étanchéité sélectionné selon la liste des substances chimiques et le couple de serrage de l'écrou de raccordement.
Câble de chaîne porte-câble défaillant après 1,2 million de cycles.Le câble était conçu pour une flexion continue, mais il s'agissait d'un faisceau de conducteurs de classe 5 avec une gaine choisie pour sa résistance chimique et non pour sa résistance à l'abrasion. Il a cédé au niveau de l'entrée de la chaîne, là où la courbure était la plus prononcée. La réparation a été effectuée avec un câblage de classe 6, une gaine en PUR et un système de serrage modifié permettant d'écarter la courbure.
Blindage terminé par un câble servo avec un fil de raccordement.Défauts de position de l'encodeur à intervalles aléatoires, imputés au variateur pendant trois semaines. Problème résolu par un nouveau raccordement avec une borne à 360° aux deux extrémités. Coût de la réparation : un capot arrière de connecteur et une heure de main-d'œuvre.
Câble de chauffage et câble de thermocouple regroupés.La température de scellage, stable sur banc d'essai, a dérivé jusqu'à 40 °C sur la machine, entraînant des problèmes de qualité de scellage dont le diagnostic a nécessité des mois. Le problème a été résolu en séparant la paire de capteurs des conducteurs de chauffage et en modifiant leur acheminement.
Câble réseau partageant un compartiment à chaîne avec le câble moteur.Des déconnexions PROFINET intermittentes, systématiquement résolues par un redémarrage, ont été constatées. Le problème a été résolu en séparant les chambres et en reconnectant le blindage. Il s'agit d'un problème fréquent sur les machines d'emballage et l'un des plus faciles et économiques à prévenir dès la conception.
Prise RJ45 standard à l'intérieur d'une zone de lavage.Conforme à l'IP à l'état neuf, mais rempli d'eau dès le premier mois. Problème résolu en installant un câble M12 X-coded via un passage de panneau étanche.
Canaux de sécurité partageant un seul bloc de broches de connecteur.Une seule infiltration d'eau a provoqué la mise hors service simultanée des deux canaux redondants, ce que la norme EN ISO 13849 vise précisément à éviter. Le problème a été résolu à l'aide de connecteurs séparés et d'un acheminement physique distinct.
Aucune boucle de service à l'interface du panneau.Lors d'une intervention de fin de semaine, un technicien a démonté la carte de commande et arraché deux conducteurs d'un connecteur. Impossible de déterminer lesquels, et la machine a fonctionné pendant un quart de travail avec un défaut qui ne se manifestait qu'à pleine vitesse. La réparation a été effectuée à l'aide d'une boucle de service suffisamment longue pour permettre l'ouverture du panneau sans déconnexion.
Presse-étoupe de taille inadaptée au câble.Le capot était conforme à la norme IP69K, le presse-étoupe était correctement installé, mais l'étanchéité était impossible car le diamètre du câble était inférieur de 2 mm à sa plage de fonctionnement. Le problème a été résolu en adaptant le presse-étoupe au diamètre du câble mesuré.
Aucun de ces onze modèles n'est original. Chacun d'eux résulte d'une décision prise dans l'urgence, et chacun s'est avéré plus coûteux à corriger qu'à prévenir. C'est pourquoi il est crucial d'accorder une attention particulière au faisceau de câbles d'une machine d'emballage dès la phase de conception.
Modèle de spécification de demande de prix
Si vous demandez un devis pour un harnais d'emballage alimentaire, c'est ce qui nous permet de vous donner un chiffre précis au lieu d'une valeur indicatif avec une marge de sécurité intégrée.
| Article | Que faut-il envoyer ? | Pourquoi nous en avons besoin |
|---|---|---|
| Type et fonction de la machine | VFFS / HFFS / thermoformeuse / scelleuse de barquettes / encartonneuse / remplisseuse / étiqueteuse / palettiseur, ainsi que les fonctions du harnais | Définit l'architecture complète : exigences de flexibilité, niveaux de courant, protocole, familles de connecteurs |
| Dessin ou schéma | Fichier PDF ou CAO natif, tous les connecteurs étiquetés, tous les circuits identifiés, schéma du panneau si disponible | Source de référence pour le nombre de fils, leur calibre et leur routage |
| Produits chimiques de nettoyage — la vraie liste | Noms des produits, ingrédients actifs, concentrations, températures, temps de contact et fréquence de rinçage | La ligne la plus importante de la demande de devis. Résistance chimique : sans cela, il ne s'agit pas d'une spécification, et la décision concernant la gaine en dépend entièrement. |
| Classification des zones alimentaires | Quels circuits se trouvent dans la zone de contact avec le produit, dans la zone d'éclaboussures, et lesquels sont secs ? Convention de couleurs, exigences en matière de détection des métaux, normes de conception hygiénique respectées par l'usine. | Ce sont les éléments clés du choix des matériaux, des couleurs, des composants détectables et du dossier de documentation. Toute erreur à ce niveau peut entraîner des anomalies lors d'un audit. |
| Profil de mouvement | Quels harnais sont utilisés dans les chaînes porte-câbles ? Quelle est la course, la vitesse, le nombre de cycles par poste, le rayon de courbure disponible et la torsion (le cas échéant) ? | Un câble soumis à 30 flexions par minute subit 2,4 millions de cycles par an. La durée de vie cible et la classe du conducteur sont déterminées en fonction de ce chiffre. |
| données électriques | Tensions, courants, types d'entraînement, caractéristiques des moteurs, protocole (EtherCAT / PROFINET / EtherNet/IP / IO-Link), niveau de licence de sécurité (PL) ou SIL requis | Dimensionnement des conducteurs, méthode de blindage, catégorie de câble et conception du circuit de sécurité |
| Nomenclature des connecteurs | Références exactes, fabricant, moitié de raccord, codage, classe d'étanchéité, coque en acier inoxydable ou plaquée | Le délai de livraison pour les connecteurs en acier inoxydable et les connecteurs spéciaux est généralement le plus long. "M12 équivalent" n'est pas une référence. |
| Environnement et montage | Plage de température ambiante, humidité, température NEP, exposition au congélateur, orientation de montage, chemin d'évacuation | Sens d'entrée du câble et matériau du joint. L'accumulation d'eau est un problème de montage autant qu'un problème d'étanchéité. |
| exigences en matière de tests environnementaux et de validation | Niveau et orientation IP, immersion chimique, objectif de cycle de chaîne traînante, plage de cyclage thermique, CEM, limites de liaison | Chacune de ces lignes représente un coût. Veuillez envoyer la liste afin que le devis en tienne compte, au lieu de le découvrir après la commande. |
| Quantité et calendrier | Quantité de prototypes et d'échantillons, date d'échantillonnage, volume annuel, durée du programme, besoins en pièces de rechange | Le volume de production détermine les achats de matières premières, l'amortissement de l'outillage et la planification de la ligne de production. |
| Exigences en matière de documentation et de certification | Certificats de matériaux, déclarations de contact alimentaire, normes ISO 9001 ou IATF 16949, références EHEDG ou 3-A, niveau de traçabilité, rapports d'essais | Le dossier de documents fait partie des frais et de votre défense en cas d'audit. Veuillez nous indiquer le niveau souhaité dès le départ. |
| Problèmes connus avec la pièce actuelle | Défaillances sur le terrain, taux de retour, photos de la zone défaillante, durée de vie atteinte, numéros de lot (le cas échéant) | Si vous remplacez un fournisseur, c'est l'élément le plus important de votre demande de devis. Indiquez-nous ce qui a dysfonctionné et où. |
Envoyez votre demande de devis à notre boîte de réception dédiée. Vous recevrez un document DFM d'une page et un devis, généralement sous 48 heures. Le document DFM précisera les risques identifiés, même si cela implique de perdre la commande.
Pourquoi travailler avec nous ?
Nous sommes une usine de fabrication sur mesure de faisceaux de câbles et d'assemblages de câbles située à Xiamen. Nous produisons pour les secteurs de l'automatisation industrielle, du médical, de l'énergie, de l'automobile, de l'audio et des équipements de plein air. Les machines d'emballage alimentaire constituent l'un de nos domaines d'expertise, car les pannes y sont très spécifiques.
Ce que vous obtenez :
Évaluation DFM en 48 heures, gratuite, pour chaque programme.Y compris les concours que nous ne gagnons pas. Si le matériau de votre gaine ne résiste pas aux produits chimiques utilisés pour le nettoyage, nous vous en informerons avant votre commande de câble.
Validation des matériaux, et non affirmations matérielles.Nous effectuons des tests d'immersion sur les chemises et joints candidats dans les conditions réelles de nettoyage, de concentration et de température de votre installation, et nous conservons les échantillons et les résultats. Ce test fait toute la différence entre une simple fiche technique et un document officiel que vous pouvez présenter à un auditeur.
Délai de traitement ECO de 5 jours.Changement de connecteur, de gaine, de couleur ou d'étiquette. Cinq jours ouvrables, ou une explication précise du motif du retard.
Tests de cycle de chaîne porte-câbles et de torsion selon le profil de votre machine.Course, vitesse et rayon de votre dessin, cycles rapportés par rapport à vos exigences, avec marge documentée.
Soutien à la zone alimentaire.Nous appliquons la convention des vestes bleues, utilisons des attaches et des clips détectables par détecteur de métaux, respectons les procédures d'acheminement hygiéniques et fournissons la documentation technique correspondante. Nous vous indiquerons également si une exigence est superflue pour votre application, car le surdimensionnement d'une machine représente un coût réel sans aucun avantage en matière de sécurité.
Test électrique à 100 %, force de traction à 100 % sur les terminaisons à courant élevé et de sécurité, mesure de continuité de liaison à 100 %.Dossiers de tests complets et traçabilité pour chaque envoi.
Gestion de nomenclatures multivariantes.Les machines d'emballage sont livrées en versions régionales et de tension variable. Nous disposons de la matrice des variantes (connecteur, type de câble, couleur, étiquette) et fournissons le faisceau adapté à chaque machine. Il n'existe pas de faisceau universel ni de procédure d'installation sur site.
Adapté aux faibles volumes.La quantité minimale de commande pour un nouveau programme est de 100 pièces. Les lots prototypes et pilotes de 10 à 50 pièces sont courants, y compris pour les constructeurs de machines réalisant des pièces uniques et des modernisations.
Un ingénieur de projet, un gestionnaire de compte.Ce sont les mêmes personnes qui répondent au téléphone lorsque vous appelez dans six mois. Vous n'aurez pas à réexpliquer le fonctionnement de la ligne à un nouveau contact chaque trimestre.
Nous ne serons pas le fournisseur le moins cher que vous rencontrerez. Nous serons celui dont le harnais est toujours en place sur la machine après trois ans de nettoyages en continu (trois-huit équipes), et dont la documentation répondra aux questions de l'auditeur lorsque ce dernier demandera le certificat de conformité des matériaux.
Foire aux questions
Q1 : Quelle est la quantité minimale de commande pour un faisceau de câbles sur mesure destiné à un équipement d'emballage alimentaire ?
Pour un nouveau programme, la quantité minimale de commande (MOQ) est de 100 pièces. Pour un programme existant dont la production est figée, nous produisons selon vos prévisions, sans MOQ pour les réassorts, et nous avons déjà expédié des lots de 20 pièces. Les lots de prototypes et de modernisation de 10 à 50 pièces sont courants, ce qui est important si vous êtes un constructeur de machines livrant des pièces uniques.
Q2 : Pouvez-vous fournir des harnais qui répondent aux exigences relatives aux matériaux en contact avec les aliments ?
Oui, au niveau des matériaux. Nous utilisons des gaines, des joints et des composants dont les matériaux figurent sur les listes positives applicables : FDA 21 CFR 177.2600 et 177.1520 pour les applications américaines, et EU 1935/2004 et EU 10/2011 pour les applications européennes. La documentation relative aux matériaux est fournie avec le faisceau. Nous ne sommes pas un organisme de certification de sécurité alimentaire et nous ne certifions pas les machines. Notre rôle est de vous fournir la documentation relative aux matériaux que votre auditeur vous demandera et de vous indiquer en toute transparence les points à améliorer.
Q3 : Comment déterminez-vous la veste adaptée à nos produits de nettoyage ?
Nous demandons à votre équipe d'assainissement les produits, concentrations, températures et temps de contact précis, et non la catégorie. Nous effectuons ensuite des tests d'immersion sur les matériaux candidats dans ces conditions avant de nous engager dans un programme, et nous conservons les échantillons et les résultats. Une allégation générique de résistance chimique est insuffisante, car certains polyuréthanes résistent à 1 000 heures dans l'acide peracétique tandis que d'autres se dégradent en un mois. C'est la composition du composé qui importe, et non la famille de polymères.
Q4 : Quelle durée de vie en flexion pouvez-vous réellement offrir pour une application de chaîne porte-câbles ?
Cela dépend de la course, de la vitesse, du rayon de courbure et de la construction du câble ; nous ne pouvons donc pas fournir de chiffre sans connaître ces quatre paramètres. Notre méthode consiste à assembler le système et à le tester sur un banc d'essai correspondant au profil de votre machine. Nous vous communiquons ensuite le nombre de cycles atteints par rapport à votre objectif, en documentant la marge. À titre indicatif, un conducteur multibrins de classe 6 avec une gaine de chaîne porte-câbles adaptée constitue le point de départ pour une utilisation supérieure à un million de cycles par an. Les défaillances que nous constatons se produisent presque toujours au niveau de l'entrée de la chaîne, et non au milieu de la course ; le système de serrage fait donc partie intégrante de la conception.
Q5 : Fabriquez-vous des faisceaux de câbles pour EtherCAT, PROFINET et IO-Link ?
Oui, et nous les traitons comme trois spécifications distinctes plutôt que comme une seule catégorie Ethernet, car les exigences en matière d'impédance et de perte de retour diffèrent. Nous utilisons un câble à impédance contrôlée conforme au protocole, nous conservons la géométrie des paires jusqu'à la terminaison du connecteur, nous veillons à ce que le câble réseau ne passe pas dans la même chambre de raccordement que le câble moteur et nous effectuons une vérification TDR des assemblages lorsque le client le spécifie. L'IO-Link est une liaison point à point et la norme autorise l'utilisation de câbles non blindés sur certaines longueurs ; nous utilisons de toute façon par défaut un câble conforme à la norme IO-Link, car ce sont les usines qui le déploient avec un câble de capteur ordinaire qui nous contactent par la suite.
Q6 : Pouvez-vous réaliser les circuits de sécurité, et quelle documentation fournissez-vous ?
Oui. Nous isolons et identifions séparément les canaux de sécurité redondants, respectons la convention de couleurs de l'usine, câblons les circuits d'arrêt d'urgence conformément à la catégorie applicable et contrôlons la continuité de la liaison équipotentielle sur 100 % des assemblages. La documentation comprend les mesures de continuité, de résistance d'isolement, de rigidité diélectrique et de liaison équipotentielle, avec des rapports d'essais traçables par lot et par opérateur — ce sont les preuves exigées par votre organisme notifié ou votre auditeur lors de la validation du câblage de sécurité selon les normes EN ISO 13849-2 et EN 60204-1.
Q7 : Pouvez-vous prendre en charge un faisceau de câbles défectueux sur une chaîne de production ?
Oui, et une bonne partie de notre travail d'emballage a commencé ainsi. Envoyez-nous les unités défectueuses, le schéma actuel si vous l'avez, et une description des défaillances, en précisant où et dans quelles conditions elles se produisent : après un lavage, après une intervention de maintenance, à pleine vitesse, dans une position spécifique du chariot. Nous établissons un rapport de démontage, identifions la cause première et proposons une conception corrigée. Le délai habituel est de deux à trois semaines entre la réception de l'échantillon et la livraison du premier lot de faisceaux corrigés. Nous vous indiquerons également si la défaillance ne provient pas du faisceau lui-même ; il peut s'agir du cheminement des câbles, de la chaîne, du dimensionnement du presse-étoupe ou d'une mauvaise pratique de maintenance. Dans ce cas, il est plus avantageux pour vous d'en être informé rapidement.
Démarrez votre projet de harnais pour emballages alimentaires
Envoyez-nous le schéma, la nomenclature des connecteurs, la composition du produit de nettoyage, le profil du câble flexible et le volume souhaité. Nous vous ferons parvenir une analyse de fabricabilité (DFM) et un devis, généralement sous 48 heures. Si vous ne disposez pas encore de schéma, veuillez nous indiquer le type de machine, les fonctions du faisceau, les produits de nettoyage utilisés sur la ligne et quelques photos du cheminement. Nous vous aiderons à définir les spécifications du faisceau et le plan de validation avant tout investissement dans une conception qui pourrait nécessiter une refonte.
E-mail:[ventes5@xmkehan.com]
Temps de réponse typique :24 heures sur 24, du lundi au vendredi
Mots clés SEO :Faisceaux de câbles sur mesure pour équipements d'emballage alimentaire, faisceaux de câbles pour machines d'emballage alimentaire, fabricant de faisceaux de câbles de qualité alimentaire, câbles lavables, câbles IP69K, faisceaux de câbles hygiéniques, fournisseur de faisceaux de câbles conformes HACCP, câbles FDA 21 CFR 177, câbles EU 1935/2004, câbles sanitaires 3-A, câbles hygiéniques EHEDG, gaine bleue pour câbles de l'industrie alimentaire, colliers de serrage détectables par détecteur de métaux, câbles pour chaînes porte-câbles, faisceaux de câbles flexibles continus, faisceaux de câbles pour robots résistants à la torsion, câbles pour servomoteurs, câbles pour variateurs de fréquence, câbles de retour d'encodeur, faisceaux de câbles avec connecteurs M12 en acier inoxydable, câbles M12 IP69K, faisceaux de câbles avec connecteurs Han, faisceaux de câbles pour servomoteurs M23, câbles IO-Link, câbles EtherCAT, câbles PROFINET, faisceaux EtherNet/IP, faisceaux Ethernet à paire unique, faisceaux de sécurité EN ISO 13849, câblage de machines EN 60204-1, faisceaux de câbles pour machines VFFS, faisceaux de câbles pour thermoformeuses, faisceaux de câbles pour scelleuses de barquettes, faisceaux de câbles pour encartonneuses, faisceaux de câbles pour robots palettiseurs, trieuses pondérales Assemblage de câbles, faisceau de câbles pour machines d'inspection par rayons X, câble résistant à l'acide peracétique, gaine de câble résistante aux produits chimiques, fabricant de faisceaux de câbles pour emballages alimentaires en Chine, faisceaux de câbles sur mesure (quantité minimale de commande : 100 pièces), fournisseur de faisceaux de câbles certifié ISO 9001, usine de faisceaux de câbles de Xiamen.